Nouvelles
Maison / Nouvelles / Actualités de l'industrie / Colle respectueuse de l'environnement : un guide pratique pour le collage industriel
 Recherche
 +86 178 5710 2305


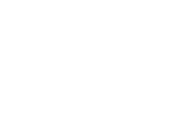
Aujourd'hui, parcourez presque toutes les usines de menuiserie, de meubles ou d'intérieurs automobiles et tôt ou tard, quelqu'un soulève la question de la colle respectueuse de l'environnement. Parfois, cela vient d'un audit client, parfois de l'opérateur qui passe toute une journée de travail à côté de la ligne de laminage, et bien souvent d'une équipe d'achat chargée de réduire l'empreinte solvant de l'usine sans ralentir la production.
Ce qui est encourageant, c’est que les adhésifs écologiques ne constituent plus une catégorie de niche qui troque la performance contre une bonne conscience. Les systèmes à base d'eau, les thermofusibles sans solvant et la chimie du polyuréthane ont passé les deux dernières décennies à rattraper – et dans plusieurs applications – à dépasser – les produits à base de solvant qu'ils remplacent. La partie la moins encourageante est que « respectueux de l'environnement » peut signifier cinq ou six choses différentes, et choisir le mauvais matériau pour votre substrat ou votre presse est un moyen coûteux de le savoir.
Ce guide est rédigé à partir de l'atelier : ce que couvre réellement l'étiquette, quels produits chimiques le fournissent, où ils s'intègrent dans la production réelle et comment changer de produit sans arrêter la ligne.
Un adhésif obtient généralement la description par un ou plusieurs des chemins suivants :
Notez qu’aucun de ces éléments n’est un nombre mesurable unique. Un produit 100 % solides appliqué à 180 °C n’est pas automatiquement plus vert qu’un produit à base d’eau séché à 60 °C ; une comparaison honnête nécessite généralement une vue du cycle de vie. En pratique, la plupart des acheteurs limitent la question à la teneur en COV, à l'odeur et à la question de savoir si le régulateur local ou la fiche technique du client acceptera le matériau. C’est un raccourci réalisable, à condition que tout le monde comprenne qu’il s’agit d’un raccourci.
Cinq chimies couvrent l'essentiel de la demande industrielle. Ils ne sont pas interchangeables, mais ils se chevauchent suffisamment pour qu’une brève comparaison permette de réduire le champ avant de demander des échantillons.
| Famille | Qu'est-ce qui porte la revendication environnementale | Utilisation typique en usine |
|---|---|---|
| Émulsions à base d'eau | L'eau remplace le solvant comme support ; faible teneur en COV et faible odeur | Formage sous vide PVC, laminage MDF, emballage de profilés, scellage de cartons |
| PUR thermofusible (durcissement à l'humidité) | 100 % solides, sans solvant, ligne de colle très fine et faible poids d'application | Stratification à plat, habillage de profilés, placage de chants |
| EVA thermofusible | Sans solvant, se met en refroidissement, faible odeur en atelier | Bandes de chant, placage et emballage CPL |
| PUR liquide | Sans solvant, fonctionnement par pression à froid, forte résistance à la chaleur et à l'humidité | Assemblage de portes, laminage de bois, garniture automobile |
| Biosourcé et partiellement biosourcé | Le carbone renouvelable remplace une partie de la matière première fossile | Lorsqu'un appel d'offres ou un cahier des charges client le demande |
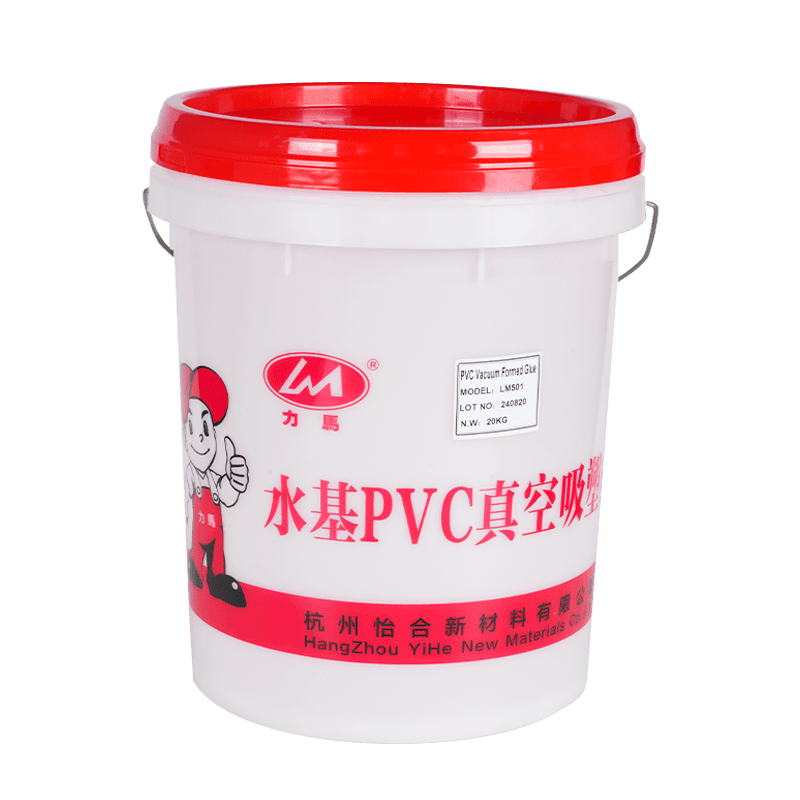
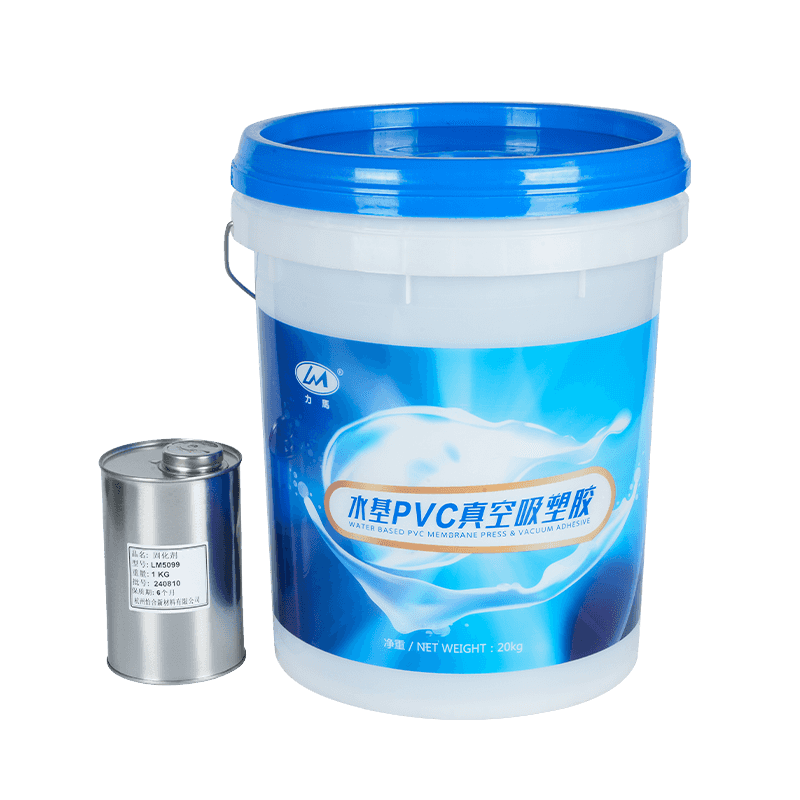
La chimie à base d’eau mérite une mention particulière car c’est là que débutent la plupart des producteurs de meubles et de panneaux. Le nôtre adhésifs de stratification PVC à base d'eau ont été développés exactement autour de ce chemin de migration - les adhésifs de contact à base de solvants, les systèmes à base d'eau dedans - et le format couvre désormais le formage sous vide, le laminage à plat, l'emballage de profilés et le revêtement de plaques de plâtre.
Le formage sous vide est l’un des domaines les plus évidents où la chimie à base d’eau a pris le dessus. L'adhésif colle le film décoratif en PVC à un noyau en MDF ou en panneaux de particules, s'évacue au four et la station de formage ne dégage plus cette odeur de solvant pendant toute la durée du travail. Les films très brillants et agréables au toucher étaient autrefois un casse-tête car la poussière et les particules coagulées apparaissaient sous la forme d'empreintes sous la lumière. Les formulateurs ont depuis résolu ce problème avec des qualités sans particules conçues spécifiquement pour ces surfaces.
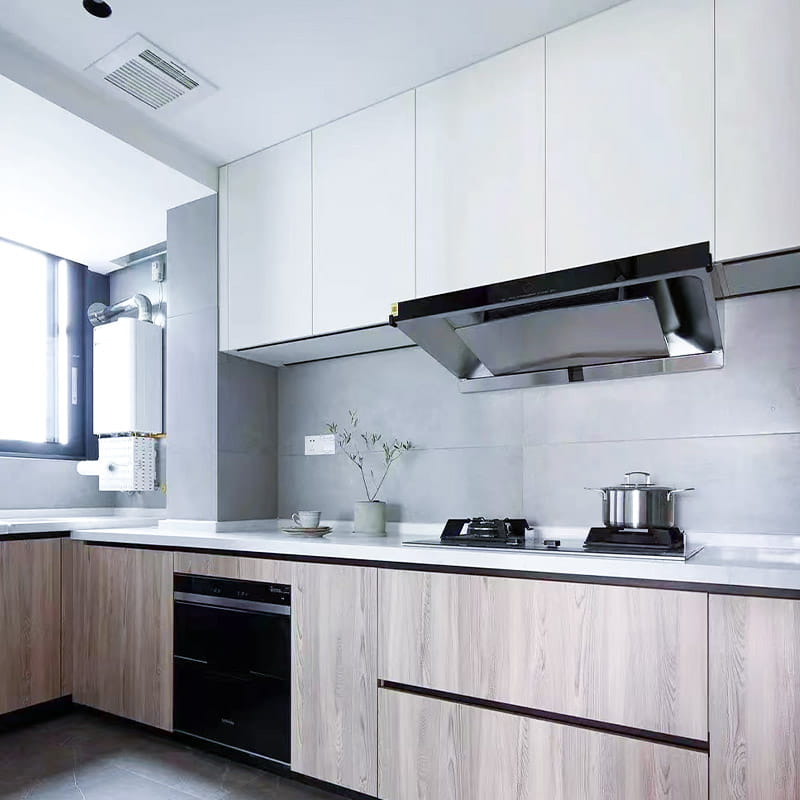 Adhésif de thermoformage sous vide en PVC à base d'eau LM501W pour armoires Qualité à base d'eau pour le collage de films PVC sur MDF dans les portes d'armoires et le formage sous vide de feuilles épaisses, avec une teneur élevée en solides, un comportement anti-affaissement et une étanchéité des bords. Voir le produit →
Le placage de chant et l’assemblage suivent une logique différente. Ici, les thermofusibles EVA et PUR dominent, car ils se refroidissent et permettent à une ligne de fonctionner sans tunnel de séchage. Une qualité de bande de chant universelle telle que LM8701 couvre les portes en bois et les panneaux de meubles, tandis qu'un adhésif de bande de chant PUR comme LM6019 ajoute une résistance à la chaleur là où un panneau se trouve à proximité d'une source de chaleur. Pour l'assemblage de la porte, un adhésif à pression tel que le LM135 et un grade de joint à tenon comme le LM158 manipulent le côté structurel.
Le laminage à plat d'un film décoratif sur du MDF est l'une des utilisations les plus répandues de colle respectueuse de l'environnement dans la chaîne d'approvisionnement du meuble. Les systèmes à base d'eau gèrent très bien les films décoratifs en PVC, et les surfaces en PET ou PP sont possibles avec le bon apprêt ou un grade dédié. Là où le panneau fini sera confronté à la chaleur (plans de travail de cuisine, cache-radiateurs, aménagement de magasin), un adhésif de stratification plat PUR durcissant à l'humidité offre une ligne plus fine et une meilleure résistance à la température.
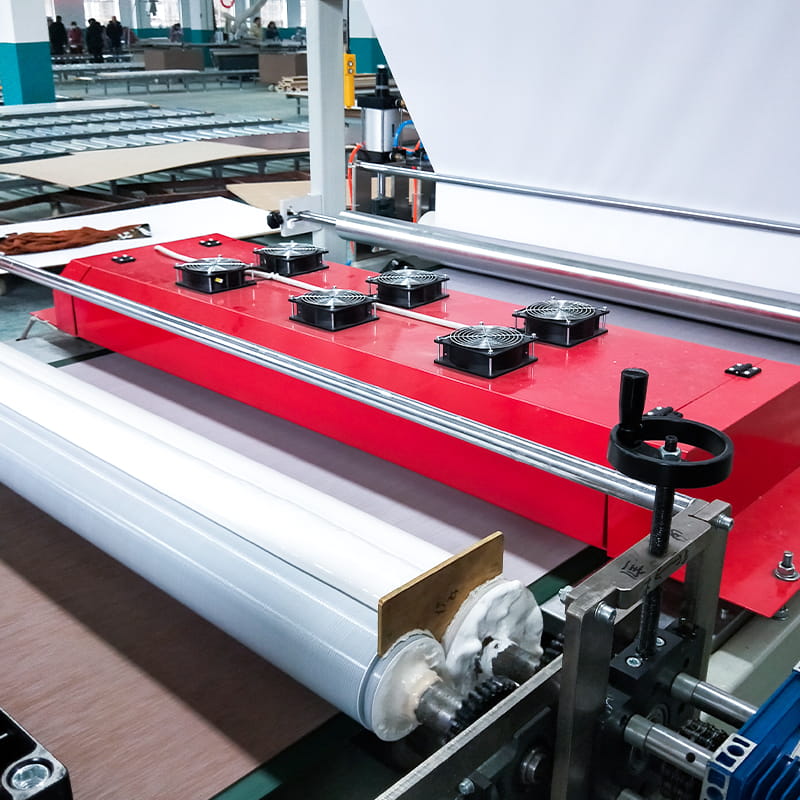 Adhésif de stratification MDF décoratif en PVC à base d'eau LM301 Adhésif à base d'eau pour le collage à plat d'un film décoratif en PVC sur du MDF, offrant une forte adhérence initiale et une adhérence durable pour les travaux de laminage à grand volume. Voir le produit →
L'enroulement de profils fonctionne selon des principes similaires mais avec des tolérances plus strictes. L'adhésif doit s'accrocher rapidement sur un profil étroit, tolérer la vitesse de la ligne et se détacher proprement au poste de découpe. Les qualités d'emballage à base d'eau à séchage rapide et les thermofusibles d'emballage PUR font tous deux l'affaire ; la décision se résume généralement à savoir si l'installation dispose déjà d'une capacité de séchage et quelle résistance thermique le profilé fini a besoin.
Les garnitures intérieures ont leurs propres priorités : limites en matière d'odeurs et de buée, résistance à la chaleur à l'intérieur d'une cabine fermée et résistance constante des pièces incurvées et profilées. Les adhésifs thermopressés sans solvant et le PUR liquide sont les réponses habituelles, et le régime de tests est plus strict que pour les meubles – souvent un cycle environnemental complet avant qu’une pièce ne soit signée. L'emballage des panneaux de coffre et le collage intérieur par presse à chaud sont deux processus très différents qui se déroulent dans le même véhicule, c'est pourquoi une seule qualité générique satisfait rarement aux deux.
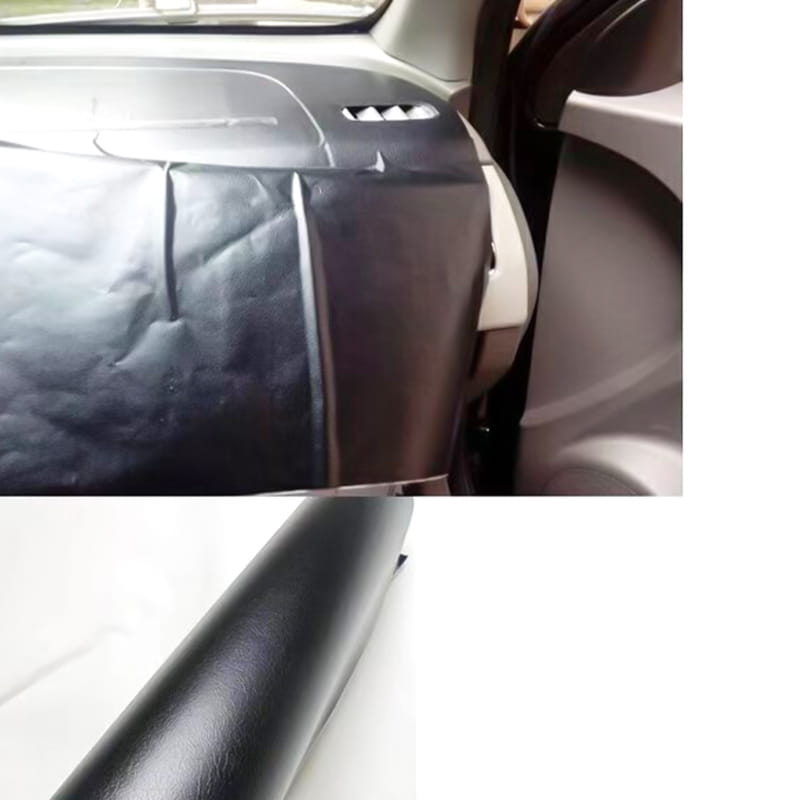 Adhésif de presse à chaud pour intérieur d'automobile LM578, pour emballage manuel Adhésif thermopressé pour envelopper à la main les volants et les leviers de vitesses, avec une basse température d'activation et un temps ouvert prolongé pour le collage des garnitures intérieures. Voir le produit →
Tous les adhésifs écologiques ne finissent pas dans les meubles. Les adhésifs à base d'eau pour sceller les cartons remplacent les systèmes à base d'amidon et de solvants sur de nombreuses lignes d'emballage, les adhésifs pour revêtements de sol en PVC ont évolué vers des formulations à faibles émissions et même la production de tableaux blancs utilise une qualité dédiée à base d'eau. Il s’agit d’applications individuelles en petit volume, mais ensemble, elles représentent une part significative de la réduction des solvants dans une zone industrielle typique.
Une conversion qui se passe mal est généralement celle qui a sauté une étape, et non celle qui a choisi la mauvaise chimie. La séquence ci-dessous a bien fonctionné dans les projets de menuiserie, de panneaux et automobiles :
Si vous souhaitez une vision plus large de l'évolution des réglementations et des attentes des acheteurs, notre guide pratique des adhésifs écologiques pour le collage industriel couvre le contexte réglementaire de manière plus approfondie.
La sélection d’adhésifs est rarement un exercice de catalogue. La même qualité se comporte différemment sur un four à 90 °C et un four à 130 °C, sur une ligne de pressage à froid et sur une ligne de pressage à chaud, sur un panneau MDF frais et sur un panneau resté dans un entrepôt humide pendant un mois. Avoir quelqu'un qui a déjà vu ces variations – et qui peut dire « nous avons essayé cela dans une usine de portes en 2019 et voici ce qui s'est passé » – raccourcit considérablement le cycle d'essai.
Nous formulons des adhésifs depuis 1997, lorsque l'entreprise a démarré en tant qu'usine d'adhésifs spécialisés au bord de la rivière Fuchun à Tonglu, et la gamme de produits s'est développée parallèlement aux industries que nous servons : systèmes de formage sous vide et de laminage du PVC à base d'eau, adhésifs pour le travail du bois, thermofusibles PUR et EVA et qualités intérieures automobiles. Le laboratoire et l'équipe d'application consacrent la plupart de leur temps aux questions ci-dessus (quel grade, à quel poids, dans quelles conditions de presse), car c'est là qu'un adhésif respectueux de l'environnement fonctionne ou non.
La colle respectueuse de l'environnement est en fin de compte une décision de production plutôt qu'un slogan. Choisissez la chimie qui correspond à votre substrat et à votre équipement de durcissement, vérifiez les numéros sur la fiche technique au lieu de l'étiquette sur le tambour, et testez-la correctement avant l'exécution complète. Si vous faites ces trois choses, le gain environnemental tend à s'accompagner d'une usine plus propre, d'une configuration de ventilation plus simple et, le plus souvent, d'un coût par mètre carré collé inférieur.


Copyright © Hangzhou Yihe New Materials Co., Ltd. Droits réservés.
Fournisseurs de colle amicale