
Nouvelles
Maison / Nouvelles / Actualités de l'industrie / Colle écologique : comment choisir des adhésifs durables pour la fabrication
 Recherche
 +86 178 5710 2305


Parcourez presque toutes les usines de meubles, de portes ou de panneaux aujourd'hui et vous entendrez une phrase beaucoup plus souvent qu'il y a dix ans : colle écologique . Les acheteurs le demandent, les responsables de production s'inquiètent de sa tenue et les ingénieurs de procédés veulent savoir si le changement va ralentir la ligne. Cette prudence est raisonnable, car « écologique » couvre désormais tout, de la pâte d'amidon au polyuréthane thermofusible réactif, et tous les produits derrière cette étiquette ne se comportent pas de la même manière sur une presse.
Lien de Lima formule des adhésifs depuis 1997, principalement pour les fabricants qui collent le bois, les films PVC, les placages, les plaques de plâtre et les panneaux intérieurs d'automobiles à une vitesse industrielle. Ce contexte façonne la façon dont nous parlons des adhésifs verts : non pas comme une philosophie, mais comme un ensemble de choix chimiques qui doivent encore survivre à de vrais cycles de presse, à une vraie humidité et à de vrais contrôles de qualité.
Ce guide explique ce qui rend une colle réellement écologique, quelles familles d'adhésifs sont disponibles sur le marché, comment tester une réclamation avant de signer un bon de commande et où ces produits sont déjà en production chaque jour.
Il n’existe pas une seule molécule verte. Un adhésif mérite cette description grâce à une combinaison de choix de formulations, et la plupart des produits obtiennent de bons résultats sur certains points et moins bien sur d’autres.
La biodégradabilité est l'allégation la plus imprimée sur l'étiquette, mais pour le collage industriel, c'est rarement la propriété la plus utile. Une porte d'armoire qui se décompose dans une décharge a échoué dans sa première tâche, qui est de rester fermée pendant quinze ans. Dans le secteur des meubles, des portes et de l'automobile, les véritables gains environnementaux proviennent de produits chimiques sans solvants, de réductions d'émissions et de conditions de travail plus sûres.
Presque tous les produits commercialisés comme colles écologiques appartiennent à l’une des cinq familles chimiques. Ils diffèrent par la manière dont ils développent leur résistance, les substrats qu'ils tolèrent et l'équipement dont la ligne a besoin.
| Famille | Comment ça se règle | Substrats typiques | Processus courants |
|---|---|---|---|
| Dispersion à base d'eau | L'eau s'évapore et les particules de polymère fusionnent pour former un film | Film PVC, placage, MDF, plaques de plâtre, papier | Thermoformage sous vide, laminage à plat, banderolage |
| PUR thermofusible | Appliqué en fusion, puis réticulation avec l'humidité ambiante | HPL, PET, placage, CPL, bande de chant | Stratification à plat, placage de chants, emballage |
| EVA thermofusible | Thermoplastique, adhère en refroidissant | Bande de chant, placage, CPL | Bande de chant, banderolage |
| Amidon et dextrine | L'eau porteuse sèche, le film d'amidon reste | Papier, carton, étiquettes | Emballage, fermeture de cartons, étiquetage |
| Types biosourcés et protéinés | Varie, souvent d'origine hydrique | Panneaux, papier, usage intérieur léger | Applications émergentes |
Les systèmes à base d’eau et thermofusibles couvrent ensemble la grande majorité du collage industriel du bois, des panneaux et des films. Les adhésifs à base d'amidon restent dominants dans le papier et l'emballage, tandis que les formulations d'origine biologique constituent le domaine de recherche qui évolue le plus rapidement, en particulier pour les panneaux et les travaux intérieurs.
L'abandon d'un adhésif à base de solvant change trois choses dans l'atelier : le comportement de séchage ou de durcissement, les substrats que vous pouvez coller de manière fiable et le coût par mètre carré de panneau fini. Les adhésifs à solvant sèchent rapidement et tolèrent une large gamme de surfaces, c'est pourquoi ils ont tenu bon pendant des décennies. Les systèmes à base d'eau ont besoin de chaleur, de flux d'air ou de temps de séjour pour éliminer le porteur d'eau, et ils peuvent avoir des difficultés avec les films non poreux si la formulation n'est pas adaptée au film.
Les thermofusibles réactifs PUR se comportent à nouveau différemment. Ils sont appliqués sous forme de matière fondue, puis réticulés avec l'humidité ambiante, offrant une résistance à la chaleur et à l'eau que de nombreux produits conventionnels ne peuvent égaler. La force est rarement le facteur décisif dans un changement réussi ; la friction provient généralement du réglage des paramètres de la presse, de l'étalement de la colle et de la vitesse de la ligne. Notre précédent article sur colle écologique and regular glue passe en revue ces différences en détail.
Avant d'approuver un échantillon pour un essai de production complet, demandez au fournisseur de répondre à ces questions par écrit.
Un fournisseur qui peut répondre aux six questions sans hésitation est généralement celui qui mérite d'être testé. Un fournisseur qui répond seulement à la quatrième question vend une palette de couleurs et non une composition chimique.
Dans la production d'armoires et de penderies, le plus grand virage vert a été le passage des adhésifs de contact à base de solvants aux adhésifs de thermoformage sous vide PVC à base d'eau. Les dispersions modernes traitent les films décoratifs exigeants, y compris les surfaces très brillantes, super mates et au toucher peau, sans l'odeur de solvant qui planait autrefois sur un atelier de formage à la fin d'un quart de travail.
Le principal risque technique est la pénétration. Un adhésif à base d'eau peut couler en un film mince et laisser une marque visible sur une porte brillante, c'est pourquoi des qualités sans particules et anti-pénétration ont été développées précisément pour ce problème. C'est ce que spécifient aujourd'hui la plupart des usines de portes haut de gamme, et la différence de taux de rebut sur une ligne brillante convainc un responsable de production plus rapidement que n'importe quel certificat.
 Adhésif de thermoformage sous vide spécial sans particules, film à haute brillance et au toucher LM507 LM507 est composé d'une émulsion, d'une émulsion acrylique avec fonction d'auto-réticulation, d'une émulsion VAE synthétisée et d'une formule spéciale, et modifiée avec de nombreux types d'additifs, qui... Voir le produit →
Les portes en bois soumettent un adhésif à une vie plus dure que presque n’importe quel autre composant de meuble : variations de température, humidité, claquement des ferme-portes et années d’exposition directe au soleil. Les adhésifs pour presse sous vide à base d'eau combinés avec des thermofusibles pour bandes de chant EVA ou PUR sont la réponse standard.
L'EVA thermofusible est le cheval de bataille des bandes de chant, étant sans solvant, rapide et indulgent avec les rubans ABS et PVC standard. Là où la résistance à la chaleur est plus importante, une bande de chant thermofusible PUR prend le relais à un coût par kilogramme plus élevé mais avec un taux d'échec plus faible dans les climats chauds et à proximité de sources de chaleur.
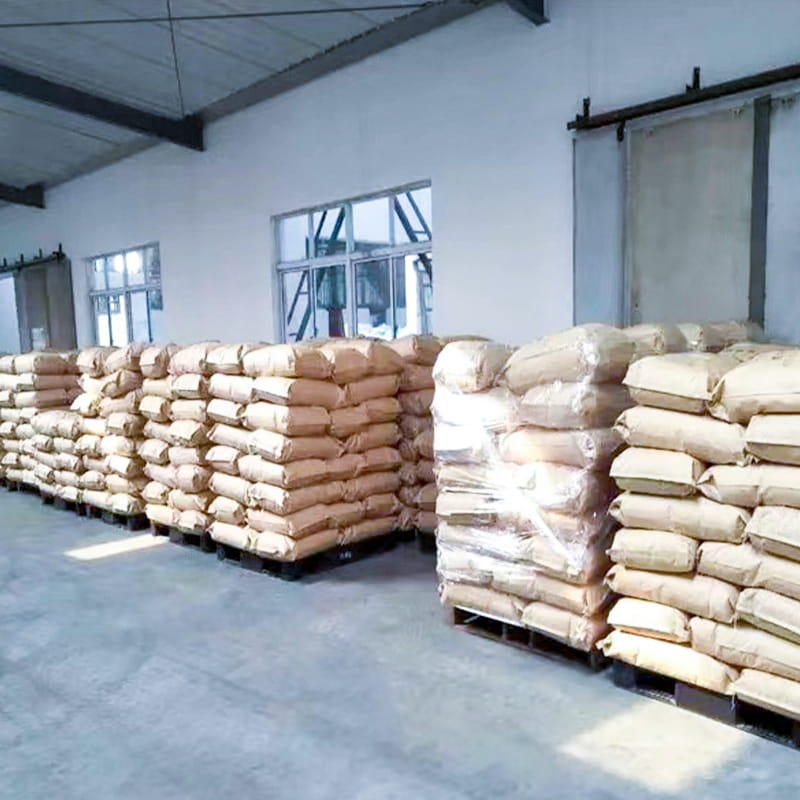 Adhésif universel pour bandes de chant LM8701 pour portes et meubles en bois Caractéristiques d'utilisation : Ce produit présente les avantages d'une bonne polyvalence, d'une absence de ligne de colle après le collage, d'un long temps ouvert, etc. Il convient au collage et au laminage de P... Voir le produit →
C'est dans le laminage à plat que les thermofusibles réactifs ont présenté les arguments environnementaux les plus solides. Un thermofusible PUR durcissant à l'humidité ne contient ni solvant ni eau, il n'y a donc rien à évaporer : l'adhésif est appliqué sous forme d'une fine couche de fusion, le panneau est pressé et la réticulation termine le travail dans les jours suivants.
Cela donne aux producteurs de panneaux MDF, de surfaces décoratives et de plaques de plâtre un liant offrant une bonne résistance à la chaleur, une bonne résistance à l'eau et un très faible encombrement au mètre carré. Les systèmes à base d'eau restent le meilleur choix pour les films minces de PVC sur MDF et pour les plaques de plâtre à face PVC, où l'épaisseur du film est faible et la pression sur les coûts est élevée.
 Adhésif thermofusible PUR durcissant à l'humidité LM6016 Caractéristiques du produitLM6016 est un adhésif thermofusible durcissant à l'humidité avec une teneur en solides de 100 %. Avec des propriétés sensibles à la pression, il offre une résistance initiale élevée après liaison... Voir le produit →
La chimie à elle seule ne décide pas si un interrupteur fonctionnera sur votre ligne. Ces variables comptent généralement plus que la catégorie marketing.
Un fournisseur qui vous pose des questions sur votre presse avant de recommander un produit est généralement celui dont l'échantillon passera.
La colle écologique n’est pas un produit unique et ce n’est pas un compromis. Dans la plupart des contextes de fabrication, il s'agit d'une décision de formulation : choisissez la chimie qui correspond à votre substrat et à votre presse, confirmez les données d'émission et de sécurité par écrit, puis jugez le résultat en fonction du taux de rebut, de la vitesse de la ligne et du comportement du composant fini deux ans plus tard.
C'est l'approche de notre équipe chez Lima Bond depuis 1997, il travaille avec des fabricants de portes, des usines d'ébénisterie, des producteurs de panneaux et des fournisseurs d'intérieurs automobiles. Nous préférons envoyer trois échantillons d'essai et une recommandation de processus plutôt qu'un seul certificat sur papier glacé.


Copyright © Hangzhou Yihe New Materials Co., Ltd. Droits réservés.
Fournisseurs de colle amicale


