
Nouvelles
Maison / Nouvelles / Actualités de l'industrie / Colle écologique : un guide pratique des adhésifs verts pour le collage industriel
 Recherche
 +86 178 5710 2305


Si vous travaillez dans la fabrication de meubles, de portes en bois, de panneaux ou d'intérieurs d'automobile, l'expression « colle écologique » a probablement traversé votre bureau plus d'une fois cette année — sur une fiche technique client, dans un document d'appel d'offres ou lors d'une discussion interne après une autre série de plaintes concernant des vapeurs de solvants sur la ligne.
La bonne nouvelle est que les adhésifs écologiques ne sont plus un compromis. Dans de nombreux travaux de collage, ils correspondent aux produits à base de solvants qu'ils remplacent tout en produisant beaucoup moins d'odeurs, beaucoup moins de composés organiques volatils (COV) et un lieu de travail beaucoup plus confortable. La nouvelle la moins pratique est que « écologique » est une étiquette large. Deux adhésifs peuvent tous deux le porter tout en se comportant complètement différemment sous votre presse.
Ce guide couvre ce que colle écologique En fait, les trois familles que vous êtes le plus susceptible de rencontrer dans la production industrielle, comment les adapter à votre substrat et à votre procédé, et où les pièges pratiques ont tendance à se cacher.
Un adhésif écologique est conçu pour réduire son impact sur l’environnement et la santé tout au long de sa durée de vie (matières premières, application, durcissement, déchets et élimination) sans renoncer aux performances d’adhérence. Les fabricants le signalent de plusieurs manières reconnaissables :
Une précision mérite d'être apportée dès le début, car elle revient dans presque toutes les conversations techniques : écologique ne signifie pas « travaux légers ». Un adhésif de formage sous vide PVC à base d’eau doit encore survivre à une presse à membrane, à un film chauffé et à des années d’utilisation dans les armoires de cuisine. Une bande de chant PUR thermofusible durcissant à l'humidité doit toujours conserver son bord malgré l'humidité, la chaleur et les chocs quotidiens. La chimie est différente ; la norme de performance ne l’est pas.
Si le côté formulation vous intéresse, nous avons rédigé une explication en langage simple de comment est fabriquée la colle écologique , de la sélection des matières premières à la manière dont une dispersion polymère à base d'eau est construite.
Les adhésifs à base d'eau (à base d'eau) utilisent des particules de polymère dispersées dans l'eau plutôt que dissoutes dans un solvant. Ils sont appliqués à froid et adhèrent une fois que l'eau a été chassée, généralement grâce à une combinaison de temps ouvert, de temps de pressage, de chaleur et de mouvement d'air. Dans le domaine du travail du bois, ils dominent le formage sous vide du PVC, le laminage à plat sur MDF, l'emballage de profilés et le laminage de plaques de plâtre.
Les thermofusibles PUR (polyuréthane réactif) sont 100 % solides. Ils sont appliqués fondus puis réticulés avec l’humidité ambiante pour former une liaison thermodurcie qui ne refondra pas. C’est pourquoi ils constituent un choix populaire pour le placage de chants, le laminage à plat et l’emballage là où la résistance à la chaleur et à l’humidité est importante. Le compromis est que le durcissement final prend du temps et nécessite une petite quantité d’humidité.
Les thermofusibles EVA (éthylène-acétate de vinyle) sont thermoplastiques : solides à température ambiante, fondus une fois appliqués et ramollissables à la chaleur. Ils prennent en quelques secondes, ne nécessitent aucun tunnel de séchage et restent la bête de somme du placage de chants, de l'emballage de placages et de CPL et de l'assemblage général de meubles. Ils ne constituent pas la bonne solution en cas de chaleur permanente ou de charges structurelles, mais sur une ligne à grande vitesse, ils sont difficiles à battre.
| Famille | Comment ça se lie | Emplois typiques | Principaux atouts | Que regarder |
|---|---|---|---|---|
| À base d'eau | L'eau s'évapore, puis la liaison se forme sous l'effet de la chaleur et de la pression. | Formage sous vide PVC, laminage MDF, emballage de profilés, plaques de plâtre | Très faible teneur en COV et odeur ; bonne résistance à la chaleur une fois complètement séchée ; ininflammable | Nécessite une capacité de séchage et de pressage ; certains substrats sont sensibles à l'eau |
| PUR thermofusible | Application en fusion, puis réticulation à l'humidité ambiante | Bande de chant, laminage à plat, emballage, assemblage de panneaux et de portes | Solide et durable ; résiste à la chaleur, à l'humidité et au vieillissement ; fines lignes de colle | A besoin d'humidité et de temps pour un durcissement complet ; entretien plus strict de l'équipement |
| EVA thermofusible | Se fixe physiquement en refroidissant ; peut refondre | Bande de chant, placage et emballage CPL, assemblage de meubles | Se fixe en quelques secondes ; des équipements simples et peu énergivores ; facile à exécuter | Résistance thermique inférieure ; pas pour un service structurel humide ou lourd |
Le formage sous vide et le pressage de membranes sont les applications classiques à base d’eau. Le film est chauffé, tiré sur la porte profilée et maintenu pendant que l'adhésif développe son adhérence. Étant donné que l'adhésif se trouve sous un film décoratif qui peut être très brillant, mat ou doux au toucher, toute particule, bulle ou marque de pénétration apparaît immédiatement. C'est pourquoi les formulations sont adaptées à des surfaces spécifiques au lieu d'être vendues comme un seul produit universel.
 Adhésif de thermoformage sous vide en PVC à base d'eau LM501W pour armoires À base d'eau adhesive for bonding PVC film to MDF in non-painted cabinets, cabinet doors and computer desks, with anti-penetration and edge-sealing properties. Voir le produit →
Le laminage à plat sur MDF, panneaux d'ingénierie et plaques de plâtre demande différentes choses à un adhésif : une répartition uniforme, pas de télégraphie à travers de fines feuilles décoratives et une résistance thermique suffisante pour survivre à l'usinage en aval. Les systèmes à base d'eau gèrent bien le PVC, le PET et le papier, à condition que les paramètres de presse soient définis pour le film et pas seulement pour la colle.
Les bandes de chant avec un thermofusible PUR réactif produisent un joint qui ne glissera pas dans une pièce chaude ou ne s'ouvrira pas dans une salle de bain humide. L'emballage, en revanche, est souvent mieux servi par un thermofusible EVA rapide qui prend avant que le profil n'atteigne la station suivante. Les portes en bois se situent quelque part entre les deux : le placage et le revêtement CPL récompensent une adhésion rapide, tandis que le laminage et l'assemblage récompensent une liaison plus lente et plus forte.
 Adhésif thermofusible réactif pour bandes de chant PUR LM6019 Thermofusible PUR durcissant à l'humidité pour les bandes de chant en PVC, le laminage et l'emballage du bois, avec une résistance élevée à la chaleur et à l'eau et une excellente résistance initiale. Voir le produit →
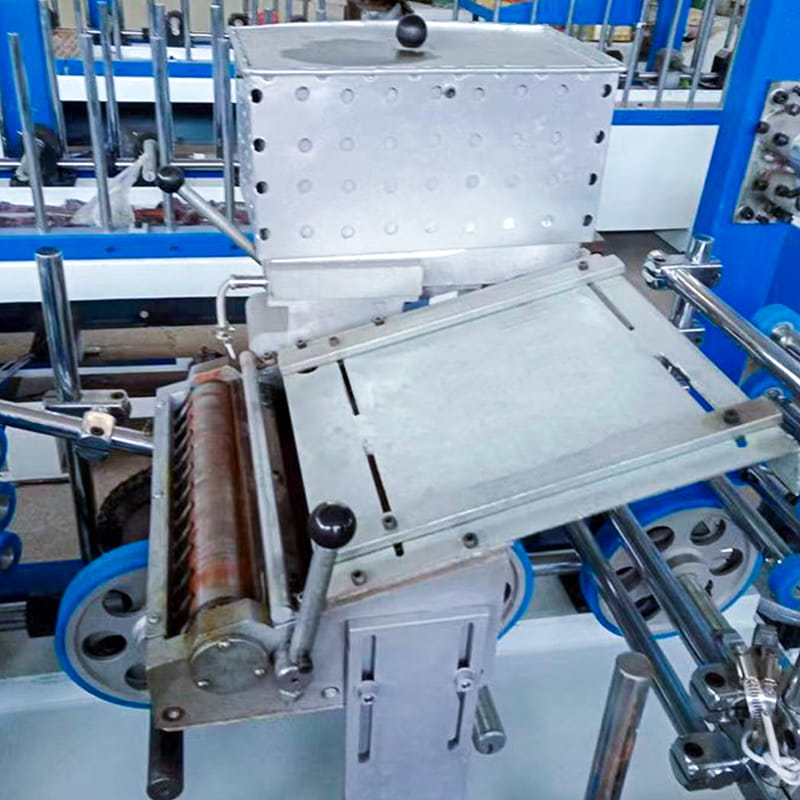 Adhésif thermofusible EVA LM8705 pour placage et emballage CPL Hotmelt d'emballage EVA pour placage, CPL et laminage de papier sur MDF, panneaux de particules et bois massif, adapté aux machines d'emballage à haute force adhésive. Voir le produit →
Un changement n’est pas seulement un échange chimique ; cela change également ce qui se passe autour de la presse. Le tableau ci-dessous résume les différences que nos clients remarquent le plus au cours des premières semaines suivant le changement.
| Aspect | Adhésif à base de solvant | Alternative écologique |
|---|---|---|
| COV et odeur | Libération notable de solvant ; l’extraction et l’EPI sont normalement requis | Libération de solvant minime ou inexistante ; demande de ventilation beaucoup plus faible |
| Guérison | Le solvant doit être évaporé et épuisé en toute sécurité | L'eau s'évapore sous chaleur contrôlée, ou un thermofusible durcit et durcit sans solvant. |
| Risque de stockage et d’incendie | Les solvants inflammables imposent des règles de stockage et de transport dédiées | À base d'eau products and hot melts are generally non-flammable or far less flammable |
| Durabilité de la liaison | Bien éprouvé, mais sensible à la rétention de solvant s’il n’est pas suffisamment séché | Comparable ou meilleur lorsque la fenêtre de processus est respectée |
| Changements de ligne | Généralement aucun | Nouveaux réglages de séchage ou de presse, quantité de colle révisée, parfois ajustements de matériel |
| Orientation réglementaire | De plus en plus restreint sur de nombreux marchés | Conforme aux exigences plus strictes en matière de COV et de qualité de l’air intérieur |
Bien choisir revient à faire correspondre quatre choses : les deux surfaces à coller, la machine qui les colle, les conditions dans lesquelles la pièce finie vivra et les règles auxquelles elle doit satisfaire. Une séquence simple fonctionne pour presque tous les projets :
Cela permet également de comprendre en quoi les formulations écologiques diffèrent réellement des produits plus anciens qu'elles remplacent, ce que nous exposons dans ce comparatif de colle écologique et colle ordinaire .
Trois forces poussent simultanément au changement. Les réglementations sur les émissions de solvants et la qualité de l'air intérieur continuent de se durcir et les acheteurs demandent de plus en plus de documents avant de passer une commande. Les travailleurs eux-mêmes sont moins disposés à passer des quarts de travail à côté d'un pot de colle ouvert dans un hall mal ventilé. Et les clients finaux ont appris à se demander ce qu’il y a à l’intérieur des meubles, des portes ou des garnitures de voiture qu’ils achètent.
Rien de tout cela ne signifie que chaque emploi doit changer du jour au lendemain. Cela signifie que la conversation porte désormais sur quelle ligne convertir en premier et comment la convertir sans perdre le résultat.
Nous fabriquons des adhésifs depuis 1997, dans une usine située sur les rives de la rivière Fuchun à Tonglu, Hangzhou. Au fil du temps, la gamme de produits s'est élargie, passant des adhésifs généraux pour le travail du bois aux systèmes de formage sous vide et de laminage du PVC à base d'eau, aux thermofusibles PUR et EVA, ainsi qu'aux adhésifs pour pièces intérieures automobiles et autres applications industrielles. Nous dirigeons notre propre laboratoire et notre propre équipe de développement, ce qui signifie qu'une question de liaison se termine généralement par une discussion sur la formulation plutôt que par une page de catalogue.
C'est ce qui compte le plus au début d'un projet, lorsque le support est nouveau, que le film n'est pas familier ou que la presse se comporte différemment du précédent. Cela compte également après l’essai, lorsqu’il faut reproduire les paramètres sur une deuxième ligne dans une deuxième usine.
Si vous évaluez un adhésif écologique pour une application d'armoire, de porte, de panneau, d'emballage ou d'intérieur d'automobile, envoyez-nous les détails de votre paire de substrats, de votre équipement et de vos conditions de service. Dans la plupart des cas, nous pouvons suggérer une formulation de départ et un échantillon à tester, et nous vous dirons honnêtement si le travail est mieux servi par une autre chimie. Cette conversation ne vous coûte rien et vous évite généralement beaucoup d'essais et d'erreurs.


Copyright © Hangzhou Yihe New Materials Co., Ltd. Droits réservés.
Fournisseurs de colle amicale


