
Nouvelles
Maison / Nouvelles / Actualités de l'industrie / Adhésif thermofusible polyuréthane : applications, critères de sélection et conseils pratiques
 Recherche
 +86 178 5710 2305


L’adhésif thermofusible polyuréthane, presque toujours abrégé en PUR, est l’un de ces matériaux qui maintiennent silencieusement la fabrication moderne. Parcourez une usine de portes, une usine de meubles ou une ligne de finition automobile et vous constaterez qu'il colle un film décoratif sur du MDF, du placage sur un profilé ou une bande de chant sur un panneau qui doit survivre à la vapeur et au soleil pendant une décennie.
Ce qui le rend inhabituel, c'est qu'il commence sa vie en tant que thermoplastique et se termine en thermodurcissable. Cela donne aux équipes de production quelque chose de vraiment rare : la vitesse d'un thermofusible alliée à la durabilité d'un adhésif durcissant chimiquement. Ci-dessous, nous avons expliqué comment PUR se comporte, où il s'adapte le mieux et ce qu'il faut surveiller sur la ligne, ce qui est le même sujet que notre équipe aborde avec ses clients presque chaque semaine.
En termes simples, un adhésif thermofusible polyuréthane est un produit 100 % solide construit sur un prépolymère polyuréthane qui porte encore des groupes isocyanate réactifs aux extrémités de ses chaînes moléculaires. Il n'y a ni eau ni solvant dans la formulation, donc rien ne doit s'évaporer avant qu'une liaison puisse se former. L’adhésif doit simplement fondre, mouiller la surface, refroidir puis durcir.
Il est fourni sous forme de granulés, de copeaux ou de coussins pour les fondoirs à cuve et à tambour, et sous forme de pâte dans des seaux ou des fûts lorsqu'un PUR liquide convient mieux au processus. Sur la ligne, il est chauffé à environ 100 à 140 degrés Celsius selon la qualité, appliqué fondu et pressé alors qu'il est encore ouvert.
La distinction qui compte le plus est ce qui se passe après. L'EVA et autres thermofusibles conventionnels restent thermoplastiques, alors chauffez-les à nouveau et ils ramolliront. Ce n’est pas le cas du PUR. Une fois la réticulation terminée, la liaison ne refondra pas, c'est exactement pourquoi elle résiste dans les cuisines, les salles de bains, les cabines de véhicules et partout ailleurs où la chaleur et l'humidité sont les pires.
Comprendre la séquence permet d'expliquer la plupart des comportements que vous verrez sur une ligne de production.
La vitesse de durcissement n'est pas fixe. Cela dépend de l'humidité, de la température, du poids de la couche et de la perméabilité du support. Les lignes de liaison fines durcissent plus rapidement que les lignes épaisses, et un atelier d'hiver sec ralentira les choses par rapport à un atelier d'été humide. Étant donné que l'adhésif est composé à 100 % de solides, il y a très peu de retrait et aucun support ne sèche, c'est pourquoi les lignes de liaison restent fines et les panneaux restent plats.
La plupart des discussions sur les spécifications se résument à une poignée de compromis entre les trois familles d'adhésifs utilisées pour le collage des surfaces. La comparaison ci-dessous est un point de départ pour cette conversation et ne remplace pas un essai.
| Propriété | PUR thermofusible | EVA thermofusible | Adhésif PVC à base d'eau |
|---|---|---|---|
| Résistance à la chaleur après durcissement | Élevé | Modéré, adoucit à nouveau | Modéré à élevé |
| Résistance à l'humidité et à la vapeur | Excellent | Limité | Bien |
| Refondre avec la chaleur | Nonnnn | Oui | Nonnnn |
| Four de séchage requis | Nonnnn | Nonnnn | Oui |
| Temps ouvert typique | Court à modéré | Court | Longue |
| Demande d'équipement | Tuyau chauffant, fondoir scellé, contrôle de l'humidité | Fondoir standard | Ligne d'enduction et de séchage |
Le PUR a tendance à apparaître partout où une fine surface décorative doit rester en place pendant des années alors que la pièce finie est exposée à la chaleur, à l’eau ou à des contraintes mécaniques. Le nôtre Aperçu des applications PUR regroupe ces usages par processus, et quelques-uns d’entre eux méritent d’être décrits en détail.
Le collage de films PET, PP, PVC ou placage sur MDF est l’une des utilisations les plus répandues. L'adhésif est appliqué au rouleau et le film est pincé juste après, de sorte que la ligne est courte et qu'il n'y a pas de tunnel de séchage pour réinjecter de l'humidité dans le panneau. Le résultat est un panneau plat avec une liaison qui ne se soulèvera pas sur les bords lors du routage ou dans une pièce chaude.
 Thermofusible PUR réactif LM6016 pour laminage d'écrans plats Un adhésif PUR 100 % solides durcissant à l'humidité pour le collage du PVC, du PET ou de l'acrylique sur des panneaux à base de bois, avec une résistance initiale élevée et une résistance à la chaleur et à l'eau. Voir le produit →
Les cadres de fenêtres, les encadrements de portes et les profilés de meubles sont enveloppés rapidement d'un film PVC, de CPL ou de placage. Le temps ouvert ici est court, la ligne d'emballage doit donc être bien installée et l'adhésif appliqué uniformément sur toute la largeur. Lorsque c'est correct, les coins et les rayons serrés restent serrés.
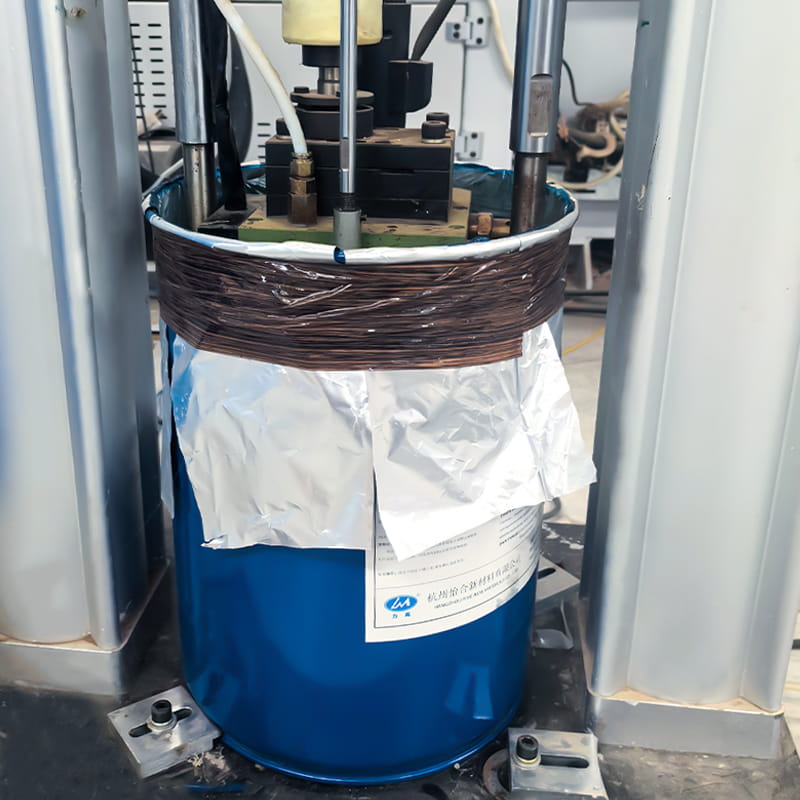 Adhésif thermofusible d'emballage PUR LM6012 Un thermofusible PUR réactif sans solvant pour envelopper du PVC sur du MDF, du bois massif, des lignes décoratives et des profilés en aluminium, offrant une adhérence initiale élevée et une résistance à l'eau. Voir le produit →
Les bandes de chant PUR sont devenues la norme pour les façades de cuisine, les meubles de salle de bains et les portes où un chant doit résister à la vapeur, aux produits chimiques de nettoyage et aux coups quotidiens. Il tolère également les lignes de colle très fines que visent les machines modernes à joint zéro.
 Adhésif thermofusible pour bandes de chant LM6019 PUR Un adhésif PUR 100 % solides durcissant à l'humidité pour les bandes de chant en PVC et le laminage de substrats en bois, avec un durcissement court, une résistance initiale élevée et une résistance à la chaleur et à l'eau. Voir le produit →
À l’intérieur d’un véhicule, le PUR lie les tissus, les films et les panneaux aux substrats où les vibrations et les cycles de température sont constants. Une logique similaire s'applique au laminage de textiles, à l'assemblage de panneaux sandwich et à certains travaux d'emballage, où une liaison rapide et sans solvant avec une réelle résistance finale vaut la discipline supplémentaire en matière d'équipement.
L’adhésif lui-même est rarement le problème en cas de problème. La plupart du temps, le coupable est l’une des rares habitudes de processus.
Le PUR non durci contient des isocyanates, la fiche de données de sécurité n'est donc pas une lecture facultative. La ventilation au niveau du fondoir, les gants et les lunettes de protection sont standard, et le contact cutané avec l'adhésif chaud doit être évité à la fois en raison de la température et de la composition chimique. Un bon entretien ménager protège également le produit lui-même : emballage scellé, stockage au sec et règle judicieuse concernant la durée d'utilisation d'un seau ouvert avant d'être jeté.
La sélection des notes est un exercice d'appariement. Commencez par le substrat et le film de surface, puis déterminez le poids de la couche, le temps ouvert que votre ligne peut réellement respecter et l'exposition à la chaleur ou à l'humidité à laquelle le produit fini sera confronté. Un essai rapide sur la ligne réelle, avec les vrais matériaux et un durcissement complet avant le test, permet de gagner plus de temps que n'importe quelle comparaison de fiches techniques.
Nous fournissons des adhésifs industriels de Tonglu depuis 1997, et les questions n'ont pas beaucoup changé depuis : que collez-vous, à quelle vitesse pouvez-vous fonctionner et que doit la pièce pour survivre ? Si vous souhaitez un deuxième avis sur tout cela, notre équipe sera toujours ravie d'en discuter et vous pouvez en savoir plus. sur notre parcours et notre façon de travailler .


Copyright © Hangzhou Yihe New Materials Co., Ltd. Droits réservés.
Fournisseurs de colle amicale


