
Nouvelles
Maison / Nouvelles / Actualités de l'industrie / Adhésif thermofusible réactif polyuréthane : un guide pratique pour les fabricants
 Recherche
 +86 178 5710 2305


Parcourez presque toutes les usines de panneaux, de portes ou de meubles aujourd’hui et vous trouverez au moins une ligne d’adhésif thermofusible réactif au polyuréthane. Elle est discrètement devenue le choix par défaut partout où une colle doit survivre à la chaleur, à l'humidité et à des années de service, et où une colle à base d'eau ne peut tout simplement pas supporter la charge.
Nous avons passé beaucoup de temps à aider les fabricants à faire fonctionner ces systèmes, et le schéma est presque toujours le même : la chimie est bonne, mais le processus n'a jamais été mis en place pour cela. Ce qui suit explique ce qu'est réellement le PUR réactif, comment il durcit, où il gagne sa place et comment choisir un grade qui convient à votre gamme plutôt que de le combattre.
PUR réactif est un adhésif 100 % solide sans solvant. À température ambiante, c'est un solide dur ; vous le faites fondre dans un réservoir ou un tambour chauffé, généralement entre 110 et 130 degrés Celsius, et vous l'appliquez sous forme d'un film mince alors qu'il est encore fluide. Lors du refroidissement, il durcit en quelques secondes ou minutes, ce qui vous donne une résistance à la manipulation presque immédiatement, le même avantage en termes de vitesse qui a rendu les thermofusibles EVA si populaires.
La différence commence après. Un thermofusible EVA reste thermoplastique pour toujours : réchauffez-le et il ramollit, chargez-le et il rampe. Un PUR réactif contient des chaînes prépolymères à terminaison isocyanate qui réagissent avec l'humidité et construisent un réseau thermodurci réticulé. Une fois ce durcissement terminé, la ligne de colle ne fondra pas à nouveau et sa résistance à la chaleur, à l’eau, à la vapeur et à la migration des plastifiants se situe dans une tout autre catégorie.
Le remède se déroule en deux étapes, et leur mélange provoque l’essentiel de la confusion que nous constatons dans les ateliers.
La matière fondue refroidit et cristallise, produisant une liaison suffisamment solide pour être découpée, empilée, usinée et déplacée sur la chaîne. À ce stade, l'adhésif est solidifié, mais pas encore durci.
Au cours des heures et des jours suivants, l'humidité de l'air et du support se diffuse dans la ligne de colle et réagit avec les groupes isocyanates libres. Le poids moléculaire augmente, le réseau se resserre et la résistance à la chaleur et à l'humidité augmente avec lui. La guérison complète se situe généralement entre 24 et 72 heures, et ce n’est pas une ligne droite.
Plusieurs facteurs ralentissent cette deuxième étape : un atelier hivernal sec en dessous de 40 % d'humidité relative, des substrats stockés au sec, des lignes de colle épaisses et des revêtements non poreux qui bloquent l'humidité d'un côté. Aucun de ces problèmes ne constitue une défaillance de l'adhésif, mais cela signifie que les contrôles de qualité doivent suivre la courbe de polymérisation réelle au lieu de tester un panneau à une demi-heure de la ligne.
Si une liaison doit résister à la chaleur ou à l’humidité, le PUR réactif est généralement la réponse la plus simple. Le travail typique comprend :
| Propriété | EVA thermofusible | Adhésif à base d'eau | Reactive PUR |
|---|---|---|---|
| Teneur en solides | 100% | 40 à 60% dans l'eau | 100% |
| Formation de liens | Refroidissement uniquement | Évaporation de l'eau | Refroidissement, puis durcissement par l'humidité |
| Résistance à la chaleur | Limité, radoucit | Modéré à bon | Élevé après durcissement complet |
| Eau et vapeur | Faible à modéré | Cela dépend du polymère | Bon à excellent |
| Temps d'ouverture | Très court | Longue | Court à modéré |
| Utilisation typique | Bandes de chant, cartons | Formage sous vide, laminage | Stratification, banderolage, placage de chants |
Le PUR réactif n’est pas un produit unique. La viscosité, le temps ouvert, le niveau de charge et la vitesse de durcissement sont adaptés à des processus spécifiques, et l'exécution d'un grade d'emballage sur une plaqueuse de chants vous décevra, quel que soit le soin avec lequel la température est réglée.
Le laminage d'un film PET ou PP sur du MDF est l'endroit où le contrôle de l'épaisseur du film est le plus important. Un matériau de stratification plat durcissant à l'humidité doit s'écouler uniformément sous le pincement, mouiller le film sans affamer le joint et rester suffisamment flexible pour absorber les différentes dilatations thermiques du film et du carton.
 LM6016 PUR thermofusible pour laminage de film plat PUR durcissant à l'humidité avec une résistance initiale élevée et une résistance à la chaleur et à l'eau pour le laminage de films PET ou PP sur MDF, permettant un flux de pincement contrôlé. Voir le produit →
L'emballage soumet l'adhésif à une déformation courte et brutale. La pente a besoin de suffisamment de résistance à l'état vert pour maintenir le profil autour d'un rayon serré sans retour élastique, et d'un temps d'ouverture suffisant pour qu'un bref arrêt de la ligne ne gâche pas le parcours.
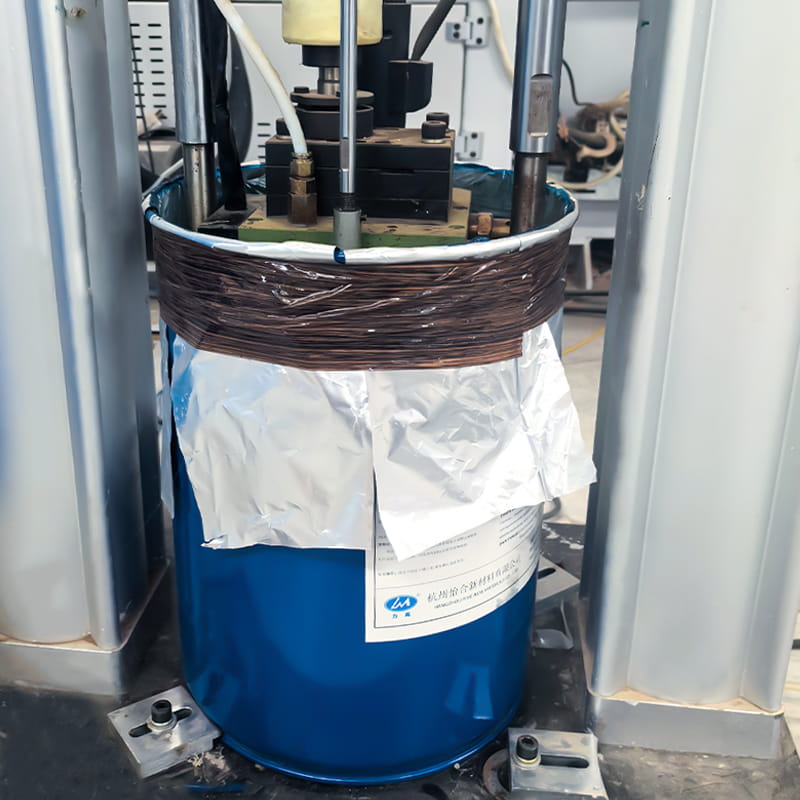 Thermofusible PUR LM6012 pour l'emballage PVC et le collage de profilés PUR durcissant à l'humidité, sans solvant, avec un pouvoir collant initial élevé et une résistance à la chaleur et à l'eau pour l'enrobage de PVC sur des profilés MDF, bois, bois-plastique et aluminium, avec un temps ouvert modéré. Voir le produit →
C'est dans les portes et les panneaux de meubles que les bandes de chant PUR montrent toute leur valeur : pas de ramollissement dans une voiture chaude, pas de ligne de colle qui s'ouvre après quelques étés. L’astuce consiste à faire correspondre le poids du manteau à l’épaisseur de la bande plutôt que de courir lourdement pour se sentir en sécurité.
 LM6019 Hot-Melt PUR à usage général pour les bandes de chant PUR réactif durcissant à l'humidité avec une résistance initiale élevée et une résistance à la chaleur et à l'eau pour les bandes de chant en PVC et la stratification de substrats en bois, offrant un durcissement court et une adaptabilité à basse température. Voir le produit →
L'assemblage par pression à froid, où aucune chaleur n'est disponible au niveau du joint, est encore un cas différent et nécessite un PUR liquide plutôt qu'un thermofusible réactif.
Nous fabriquons des adhésifs depuis 1997, lorsque l'entreprise a démarré comme usine d'adhésifs spécialisés sur les rives de la rivière Fuchun. Notre gamme de produits thermofusibles PUR est née du même travail pratique : le laboratoire examine le mouillage du film, la résistance à l'état vert et le comportement au durcissement, et l'équipe d'application passe du temps réel sur les lignes des clients plutôt que uniquement dans la salle d'échantillons. Vous pouvez découvrez la gamme thermofusible PUR pour voir comment les notes sont regroupées par processus.
Si vous évaluez du PUR réactif pour une nouvelle ligne ou si vous remplacez un système qui ne s'est jamais bien comporté, indiquez-nous le substrat, la machine et la vitesse de la ligne. Cela nous suffit généralement pour vous orienter dans la bonne direction avant de commander un seul fût. Parlez à notre équipe technique quand tu seras prêt.
Le PUR réactif récompense un peu de préparation. Obtenez le bon équilibre entre la température, le poids de la couche et l’humidité, donnez à la liaison le temps dont elle a besoin pour durcir, et elle survivra tranquillement à presque tout ce qui existe sur le marché. Si vous vous trompez, cela vous le rappellera à chaque quart de travail.


Copyright © Hangzhou Yihe New Materials Co., Ltd. Droits réservés.
Fournisseurs de colle amicale


